
Aplicații pentru mașini
Aplicații ale mașinii de trefilare verticală inversată
De ce se află tamburul deasupra operatorului, unde acel aspect se plătește singur pe un etaj de producție și ce tipuri de fire aparțin unei mașini cu totul diferite.
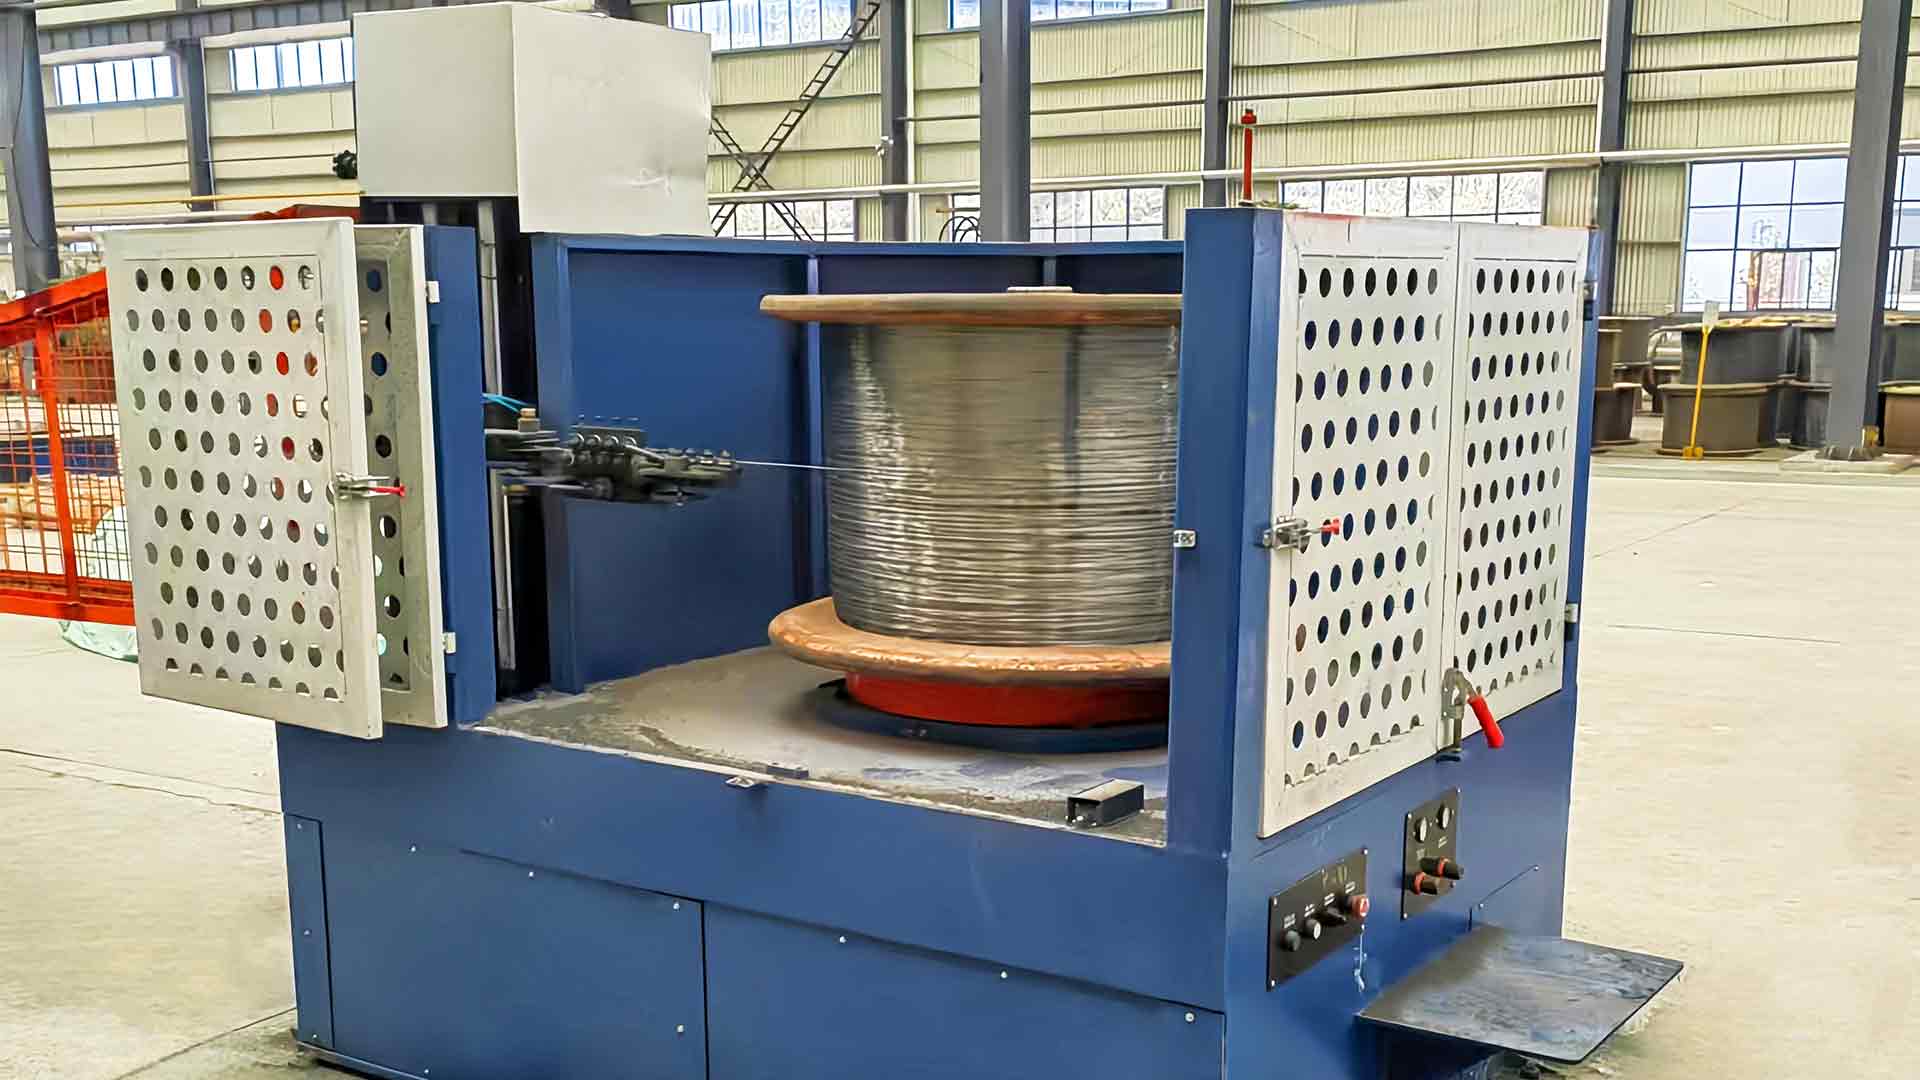
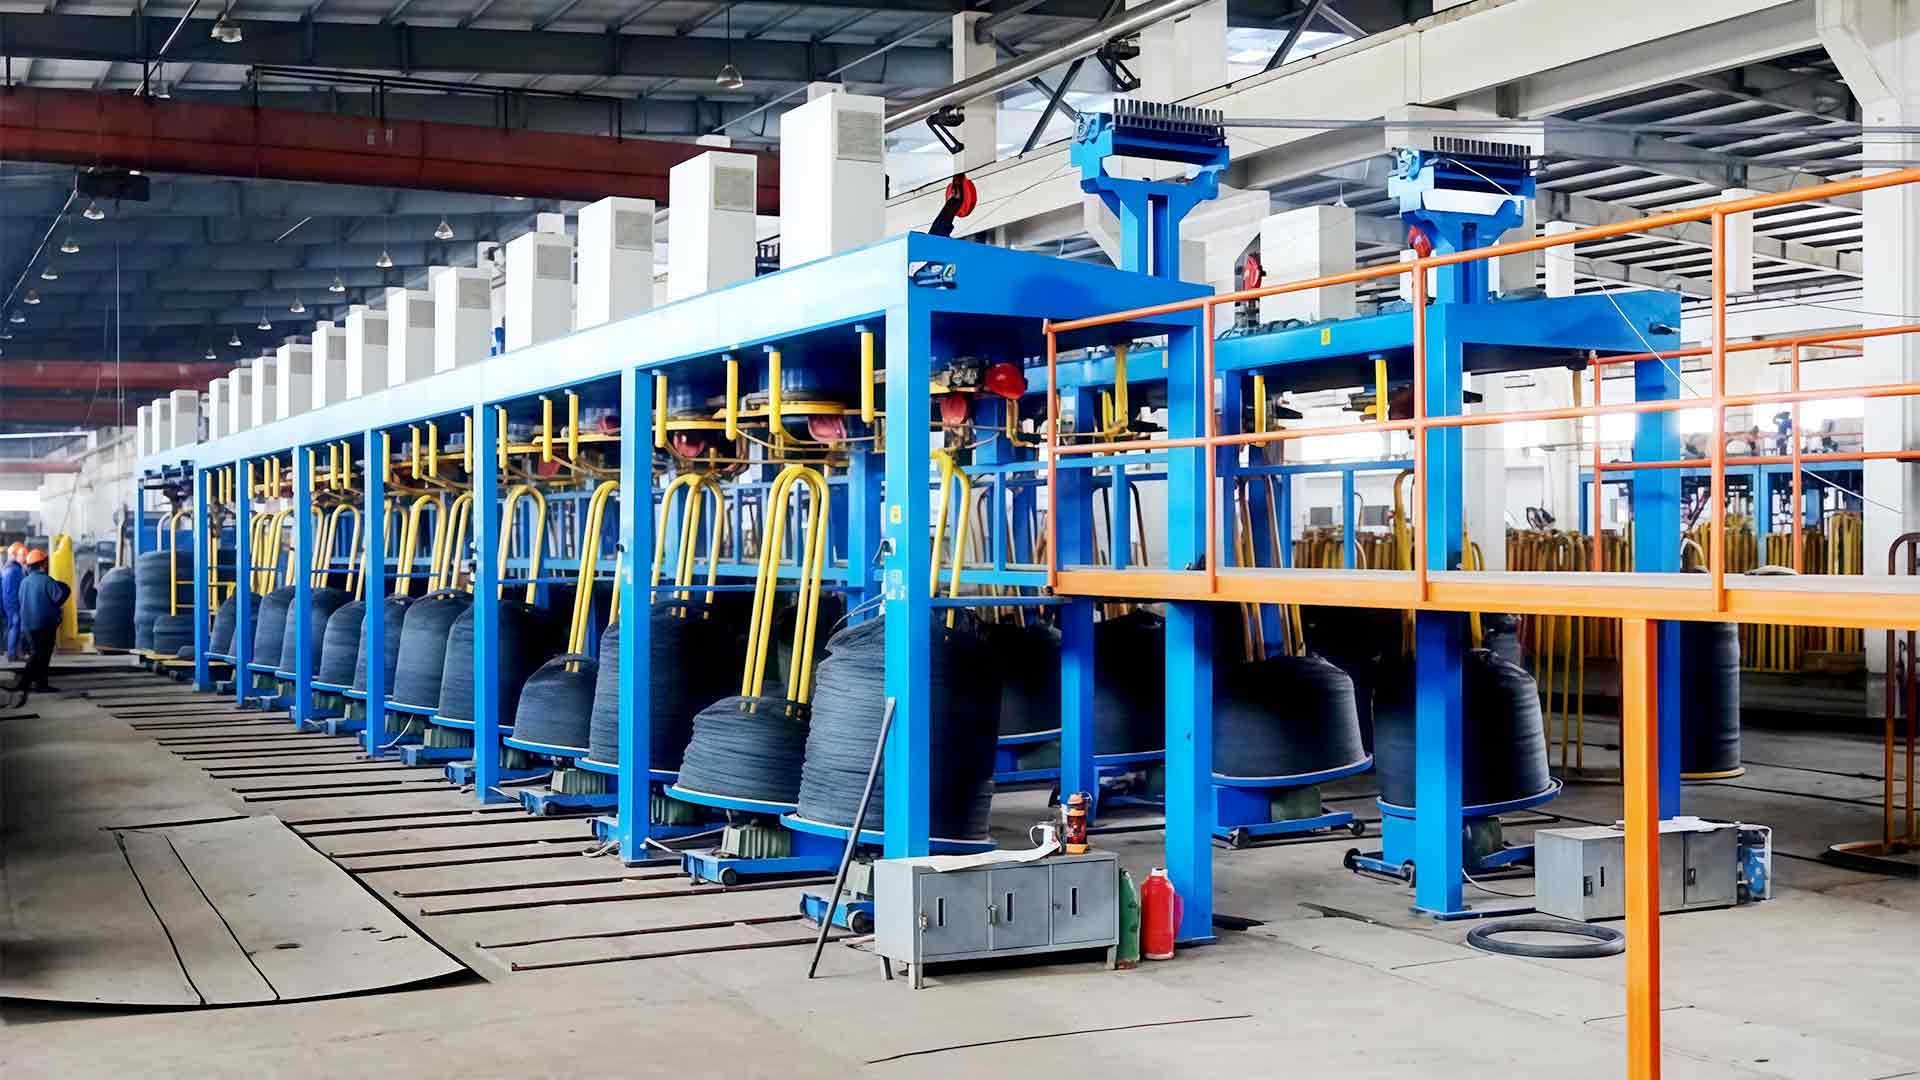
Întrebați pe oricine care conduce o linie de defalcare a tijei ce limitează cu adevărat producția, iar răspunsul este rareori viteza de tragere. Este manipularea bobinei. O bobină de sârmă care trebuie ridicată, filetată și descărcată manual va limita producția cu mult înainte ca cabestanul să atingă viteza nominală. Mașina de trefilare verticală inversată există pentru a elimina acel blocaj: blocurile de matriță și capstanele stau deasupra poziției de lucru, sârma părăsește tamburul final pe o cale aproape verticală în jos, iar dispozitivul de preluare stă la nivelul podelei dedesubt.
Răspunsul scurt mai întâi: mașinile verticale inversate sunt cele mai bune acolo unde intrarea este sârmă grea, ieșirea este de ecartament intermediar sau mediu, pachetele finite sunt mari și clădirea este mică pe lungimea podelei, dar suficient de înaltă pentru a lucra vertical. Sunt răspunsul greșit pentru sârmă foarte fină, pentru materiale care au nevoie de imersare umedă completă și pentru loturi mici care nu pot justifica munca de fundație. Totul de mai jos explică unde se află acele granițe.
Ce înseamnă vertical inversat pe un etaj de producție real
La o mașină convențională în linie dreaptă, firul se deplasează orizontal printr-un rând de cabestane și apoi se mișcă lateral într-un spooler. Pe o mașină verticală inversată, secvența tamburului este stivuită deasupra operatorului și traseul firului se întoarce în jos la ultima trecere. Preluarea, fie că este o bobină, un model de flori de prun sau o bobinatoare de trunchi de elefant, colectează sârma finită sub tambur în loc de lângă acesta.
Urmează trei consecințe și conduc aproape fiecare decizie de aplicare:
- Firul cade în pachetul său. Gravitația asistă ultima secțiune a căii în loc să o lupte, astfel încât există mai puține îndoiri laterale și mai puține contacte de ghidare între matrița finală și dispozitivul de preluare.
- Amprenta pe tonă de producție se micșorează. O mașină verticală ocupă o fracțiune din lungimea pardoselii unei linii drepte comparabile, ceea ce contează atunci când o linie trebuie să fie strânsă într-un compartiment existent.
- Manipularea bobinei devine o sarcină verticală. Rambursarea la nivel înalt și descărcarea de jos sunt eficiente, dar presupun că clădirea are spațiul liber și echipamentul de ridicare pentru a le susține.
Aceeași logică trece prin toată familia de mașini de trefilare inversată , de la unități cu un singur canal construite în jurul unui traseu curat de fir până la mașini cu mai multe treceri care poartă o secvență completă de reducere pe un singur cadru.
Unde mașinile de desen vertical inversat își câștigă locul
Defectarea tijei și reducerea la prima trecere
Aplicația clasică este prima trecere de tragere după oțel. Tija ajunge în bobine grele, iar mașina trebuie să o reducă la un ecartament intermediar funcțional, fără a cere operatorului să manipuleze pachetul la fiecare schimbare. O mașină verticală alimentează tija de la un nivel înalt de profit, o trage în jos prin blocuri de matrițe stivuite și descarcă dedesubt - o secvență care se potrivește cu bobine suficient de grele pentru a exclude un spooler orizontal.
Deoarece pachetul finit este construit sub tambur, defalcarea tijei este, de asemenea, locul în care logistica din aval este cea mai simplă: bobina este deja poziționată pentru transport la următoarea mașină, mai degrabă decât să necesite un transfer lateral de la un spooler la înălțimea capului.
Oțel cu conținut scăzut de carbon pentru cuie, plasă și sârmă de legare
Majoritatea sârmei cu emisii scăzute de carbon ajung într-un al doilea produs - cuie, plasă sudata, sârmă ghimpată, sârmă de legare - și fiecare dintre aceste mașini din aval este sensibilă la toleranța de diametru și la starea suprafeței. Sârma care variază în ecartament va bloca o matriță de cuie sau va arunca un țesut de plasă din registru, astfel încât consistența contează mai mult decât viteza de vârf. Mașinile verticale inversate care funcționează continuu la viteză, cu răcire constantă a capstanului și lubrifiere stabilă a matriței, se potrivesc acestui tip de lucru de volum.
Acolo unde sârma este destinată cuielor sau plasei, este de asemenea util să planificați linia de desen și mașina de formare ca o singură unitate, deoarece o dimensiune a bobinei care este convenabilă pentru mașina de desenat nu este întotdeauna dimensiunea bobinei pe care presa de unghii o dorește.
Oțel placat cu aluminiu și alte sârme sensibile la suprafață
Sârma compozită și acoperită se comportă diferit față de oțelul carbon simplu. Placarea este o suprafață de lucru subțire și fiecare îndoire ascuțită, contact de alunecare sau vârf de tensiune riscă să o marcheze. O cale verticală cu mai puține puncte de deformare între matrița finală și reluare reduce această expunere, motiv pentru care produsele îmbrăcate și acoperite sunt printre cei mai solicitanți candidați pentru un aspect vertical inversat. Același raționament se aplică și firului care va fi placat sau acoperit după tragere, deoarece deteriorarea suprafeței în această etapă nu poate fi reparată ulterior.
Linii de mare putere și instalații cu spațiu limitat
Doi cumpărători foarte diferiți ajung de obicei la aceeași specificație. Primul este un producător care desfășoară campanii lungi și are nevoie de o producție stabilă cu intervenția minimă a operatorului. A doua este o uzină care se extinde în interiorul unei clădiri existente, unde adăugarea a douăzeci de metri de lungime a liniei este imposibilă din punct de vedere fizic, dar golful este deja înalt. Ambele sunt deservite de aceeași caracteristică a designului inversat: capacitatea care crește în sus în loc de lateral.
Cum se compară verticala inversată cu celelalte trasee de desen
Verticala inversată este una dintre cele patru arhitecturi de desen obișnuite. Alegerea dintre ele este în mare parte o chestiune de mărime de intrare, gabarit de ieșire și cât de mult podea aveți.
| Traseu | Intrare tipică | Focalizare de ieșire | Calea firului | Utilizarea podelei | Cea mai puternică potrivire |
|---|---|---|---|---|---|
| Verticală inversată | Bobine de sârmă grea | Ecartament intermediar spre mediu | În jos, într-un suport de sub tambur | Amprentă mică, necesită spațiu liber | Defectarea tijei, pachete mari, sârmă cu emisii reduse de carbon și placată |
| Linie dreaptă (directă) | Sârmă | Ecartament mediu spre fin la viteză mare | Orizontal printr-o serie de cabestane | Amprenta lungă și îngustă | Sârmă de oțel generală de mare volum |
| Rezervor de apă (umed) | Sârmă pre-trasă | Ecartament fin si foarte fin | Treci scufundate în lubrifiant | Compact | Sârmă inoxidabilă și alte fire care necesită lubrifiere umedă completă |
| Tip scripete | Sârmă grosieră și tijă | Ecartament mediu la viteză moderată | În jurul blocurilor de scripete | Fond de ten compact, simplu | Linii de viteză mică, loturi mici, cu investiții reduse |
Rambursarea, extragerea și preluarea trebuie să fie specificate ca un singur sistem
Cele mai dezamăgitoare instalații nu sunt probleme cu mașina de desen. Sunt probleme de interfață. O mașină evaluată pentru o anumită viteză nu o va atinge dacă plățile nu pot livra firul la o tensiune constantă, iar cea mai bună secvență de matrițe din lume va construi totuși o bobină ovală dacă tensiunea de preluare variază.
O mașină de desenat rareori eșuează în propriile sale condiții. Eșuează la predare, la răsplătirea hrănirii acestuia și la preluarea din ea.
Pe partea de intrare, întrebarea practică este cum este prezentată bobina. O compensație de nivel înalt menține firul să ruleze într-o linie dreaptă, cu frecare scăzută, în prima matriță. A mașină de plată deasupra capului de tip flip adaugă capacitatea de a încărca la nivelul podelei și apoi de a ridica bobina în poziția de lucru, ceea ce scurtează timpul de încărcare și reduce riscul de deteriorare a bobinei în timpul manipulării.
Pe partea de ieșire, dispozitivul de preluare decide forma bobinei, greutatea pachetului și cât de ușor se desfășoară firul la următorul proces. Sârmă de costum de preluare a bobinei care va fi expediată pe un transportator; formatoarele și bobinatoarele se potrivesc cu firul care se îndreaptă direct într-o presă de unghii sau într-un războaie de țesut.
Potrivirea celor trei unități este locul în care un furnizor cu o gamă completă de echipamente își câștigă păstrarea. Jinding Technology, de exemplu, construiește mașini de desenat, standuri de plată, unități de preluare și echipamentele auxiliare și de fabricare a cuielor care le urmează, ceea ce face mai ușor să păstrați o filozofie a tensiunii pe întreaga linie.
Avertisment O compensare care furnizează sârmă la tensiune fluctuantă apare ca variație de diametru, nu ca o defecțiune vizibilă a plății în sine. Dacă firul finit iese din toleranță, verificați controlul tensiunii înainte de a regla geometria matriței.
Ce trebuie să confirmați înainte de a plasa o comandă
Majoritatea acestor puncte nu costă nimic de verificat și foarte mult de corectat mai târziu.
- Materialul de intrare și greutatea bobinei. Diametrul tijei, masa bobinei și geometria bobinei decid dacă plățile pot fi încărcate în siguranță și dacă o aranjare verticală este deloc justificată.
- Ecartament țintă și toleranță. Indicați diametrul finit și variația permisă a acestuia, nu doar raportul de reducere; Mașinile din aval pentru cuie și plase sunt mult mai puțin îngăduitoare decât procesul de desen.
- Format de preluare. Bobină, bobină anterioară sau liberă, plus greutatea pachetului pe care o poate accepta procesul următor.
- Autorizații de construcție. Spațiu liber pentru plăcuță și stiva de tamburi și o podea care poate transporta fundația mașinii și traseul de manipulare a bobinei.
- Ungerea și planul matrițelor. Trefilare uscată cu pulbere sau trefilare umedă cu lubrifiant lichid, potrivită secvenței matriței și materialului care se trage.
- Hârtii de conformitate. Marcajul CE și un sistem de calitate bazat pe ISO 9001 reprezintă linia de bază pentru echipamentele exportate; confirmați că călătoresc cu mașina.
Info Furnizorii care construiesc mai mult de o arhitectură de desen vor spune, de obicei, acest lucru atunci când un traseu diferit se potrivește mai bine materialului dvs. Acea conversație merită să aveți înainte de comandă, mai degrabă decât după instalare.
Limite și riscuri de selecție care merită cunoscute
Dispunerea verticală inversată nu este o actualizare universală. Sârma fină în intervalul de sutimi de milimetri aparține, în general, mașinilor cu rezervor de apă umedă, unde firul este complet scufundat, iar lubrifierea și răcirea funcționează diferit. Loturi foarte mici adesea nu justifică fundația și echipamentul de manipulare pe care o linie verticală necesită; o mașină cu scripete va produce sârmă acceptabilă pentru mult mai puțin capital.
Există și o dependență ascunsă. Mașinile verticale presupun manevrare verticală. Dacă bobinele sosesc pe un palet jos și instalația nu are echipament de ridicare, timpul economisit la preluare este pur și simplu cheltuit la plată.
Pericol Nu convertiți o linie de desen orizontală existentă într-o remorcare verticală fără a măsura spațiul vertical complet și încărcarea pe podea. O mașină care se potrivește pe hârtie poate fi încă inutilizabilă odată ce echipamentul de manipulare a bobinei este adăugat.
Succes Când plăcuța, mașina de desenat și dispozitivul de preluare sunt alese în funcție de aceeași tensiune și ținte de pachet, linia rulează la viteza nominală din prima săptămână și rămâne acolo.
Aplicațiile mașinii de trefilare verticală inversată se află într-o bandă destul de îngustă, dar valoroasă: intrare de tijă grea, ieșire de ecartament mediu și mediu, pachete mari și o plantă care ar crește mai degrabă în sus decât în exterior. În interiorul acestei benzi, aspectul reduce manevrarea, stabilizează traseul firului și scurtează linia. În afara acestuia, sârma foarte fină, lubrifierea umedă și loturile mici sunt gestionate mai bine și mai ieftin de alte arhitecturi.
Secvența sensibilă este de a defini mai întâi materialul, ecartamentul și pachetul, apoi alegeți traseul de desen care le se potrivește, apoi potriviți rentabilitatea și preluarea la aceleași ținte de tensiune. Când cele trei decizii sunt luate împreună, mașina de desenat încetează să mai fie constrângere și începe să se comporte ca mijlocul unei linii de producție în loc de sfârșitul uneia.