
Caracteristicile unui oțel inoxidabil Mașină de sârmă Asta hotărăște sfârșitul
O suprafață mată, o secțiune transversală ovală sau o bobină care se întărește prin lucru peste limita sa nu pot fi corectate la preluare. Acestea sunt caracteristicile mașinii care decid dacă firul inoxidabil lasă cutia de matriță curată, rotundă și la dimensiune.
În momentul în care o linie de trasare trece de la oțel cu emisii scăzute de carbon la inoxidabil 304 sau 316, simptomele apar în liniște. Firul se desprinde de pe cabestan ușor mat. Uzura matriței care era previzibilă anterior accelerează într-un singur schimb. Diametrul variază cu câteva zecimi de milimetru, iar o bobină este casată dintr-un motiv care nu se înregistrează niciodată ca o defecțiune a mașinii.
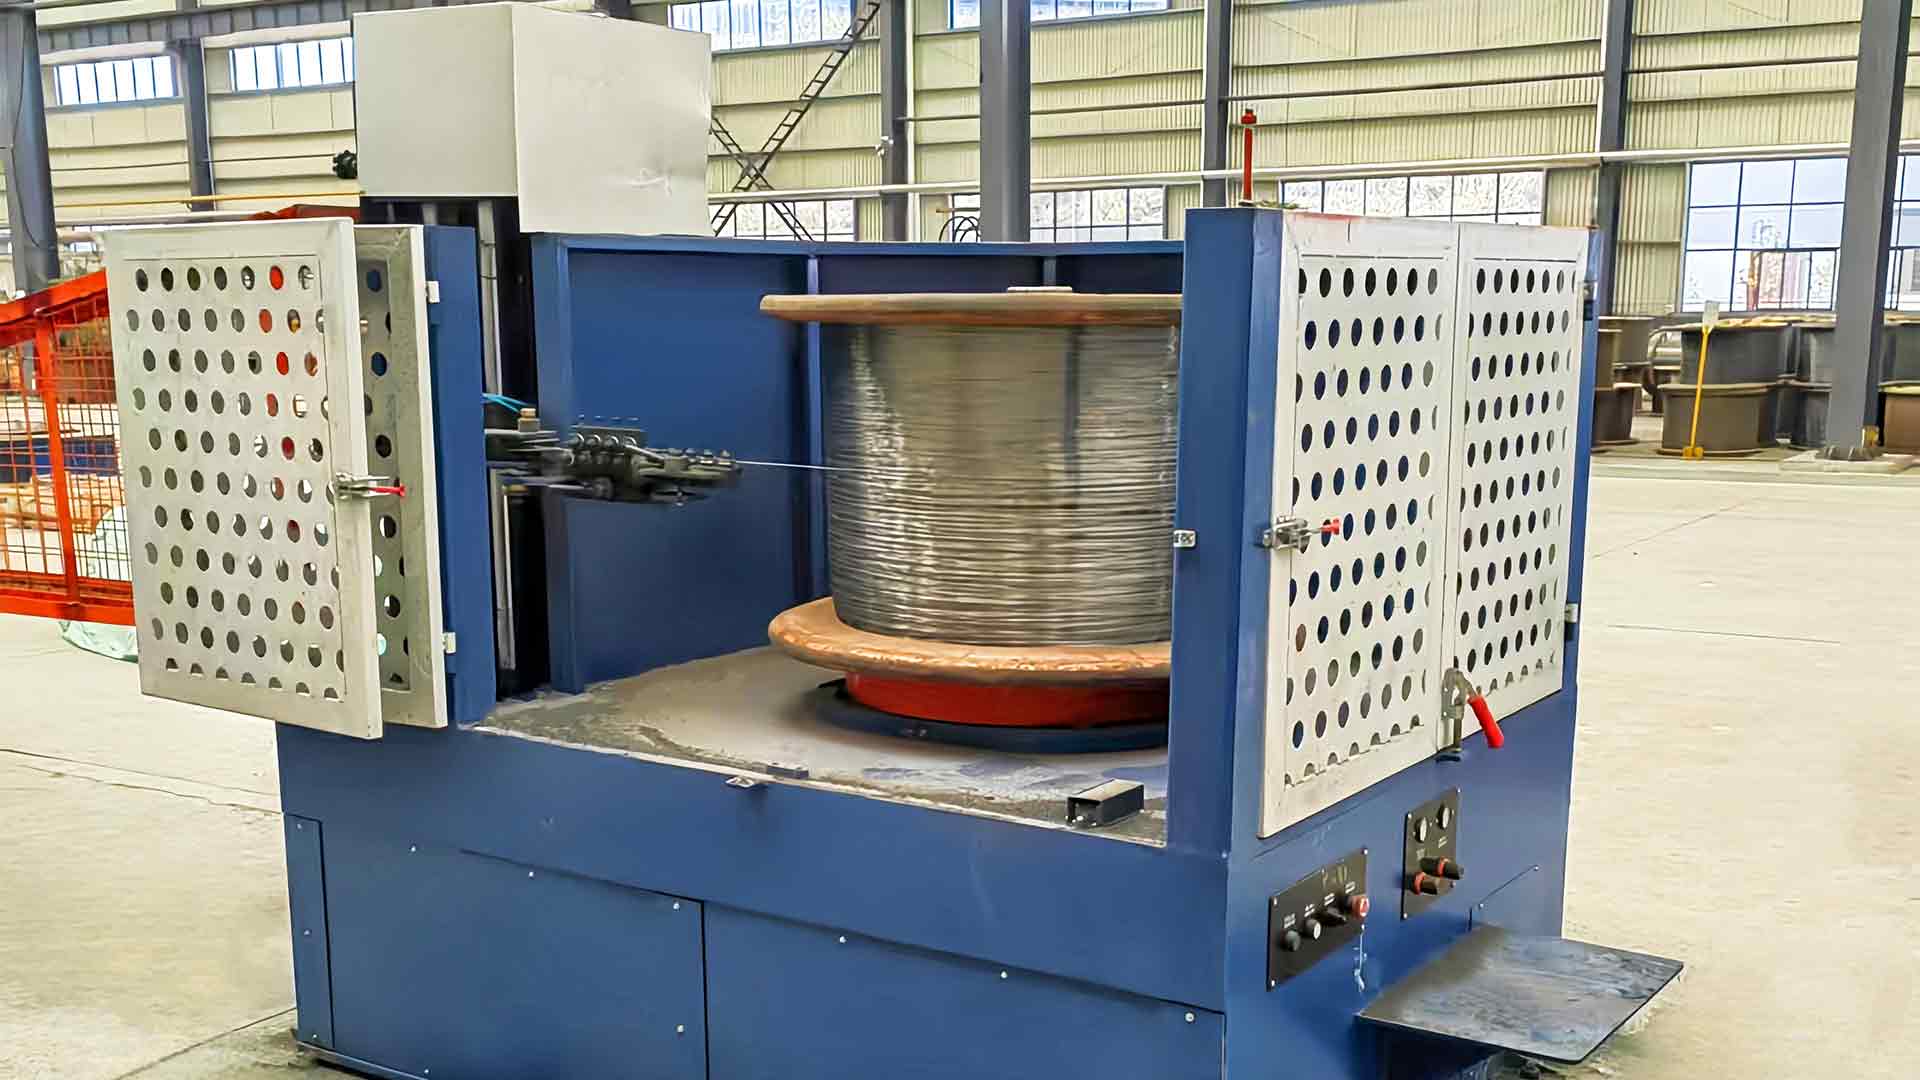
Caracteristicile unei mașini de trefilare din oțel inoxidabil care controlează acest lucru sunt lipsite de farmec: răcirea matriței scufundate, lubrifiant filtrat, suprafețe de capstan care se prind fără zgârieturi și controlul tensiunii suficient de stabil pentru a ține o sutime de milimetru. Viteza nominală a liniei este ultima variabilă care merită optimizată și, de obicei, prima despre care întreabă cumpărătorii.
De ce inoxul se comportă diferit în interiorul cutiei de matriță
Oțelul inoxidabil se întărește pe măsură ce este redus. Rezistența sa la deformare crește cu fiecare trecere, astfel încât un motor care trage sârmă cu emisii scăzute de carbon de 1,0 mm fără efort va lucra pe inox de același ecartament. Răspunsul obișnuit este un program de reducere mai ușor: aproximativ 10 până la 18% pe trecere pentru inoxidabil, față de 20 până la 25% pentru sârmă cu emisii scăzute de carbon.
Trecerile mai ușoare înseamnă mai multe matrițe, o secvență de desenare mai lungă, mai multă căldură distribuită de-a lungul mașinii și mult mai puțină toleranță pentru orice deranjează alinierea sau lubrifierea. O mână de caracteristici ale mașinii transportă cea mai mare parte a acestei sarcini.
| Cerință | Funcția mașinii care răspunde | Ce trebuie verificat |
|---|---|---|
| Căldură la matriță | Tragere umedă cu matrițe scufundate într-un rezervor de apă | Volumul rezervorului, debitul pe matriță, banda de temperatură |
| Finisaj de suprafață | Filiere din carbură lustruită, reducere mică pe trecere | Programul de trecere, numărul de zaruri, unghiul de apropiere |
| Starea lubrifiantului | Emulsie recirculară cu filtrare și răcire | Capacitatea filtrului, capacitatea rezervorului, schimbul de căldură |
| Stabilitatea tensiunii | Control de dans sau acumulator cu răspuns rapid la cuplu | Precizia tensiunii la schimbările de viteză |
| Calitate bobină | Montare precisă și rigidă a bobinei | Repetabilitate transversală, rulare a bobinei |
| Pauza de recuperare | Detectarea ruperii cablului cu frânare rapidă | Timp de oprire, lungimea firului casat |
Geometrie de desenare umedă, răcirea matrițelor și fluxul de lubrifiant
Sub aproximativ 1,2 mm, firul inoxidabil este aproape întotdeauna trasat umed. Matrițele stau scufundate într-o emulsie care transportă căldura din zona de reducere, lubrifiază zona de contact și elimină finele de metal de pe matriță. Desenarea uscată poate fi făcută să funcționeze pe inox mai greu, dar diferența apare de obicei în calitatea suprafeței și durata de viață a matriței, mai degrabă decât în cifra vitezei.
Temperatura matriței este cea mai puternică influență asupra finisajului și a duratei de viață a sculelor. O cutie de matriță răcită cu apă ține suportul matriței la o temperatură stabilă și împiedică extinderea neuniformă a suprafețelor de ședere, ceea ce produce ovalitatea târziu pe termen lung. Întrebați cum ajunge răcirea în fiecare poziție a matriței, nu doar în rezervor.
Curățarea și temperatura lubrifianților
Odată ce o linie este umedă, emulsia devine un fluid de proces cu o specificație. Finele de metal pe care le lipsește filtrarea sunt târâte înapoi prin matriță și încorporează firul; emulsia care funcționează la cald pierde rezistența filmului exact acolo unde presiunea este cea mai mare. Gradul de filtrare, volumul rezervorului, debitul pompei și controlul temperaturii sunt caracteristicile mașinii care trebuie menționate, nu treburile de întreținere care trebuie descoperite mai târziu.
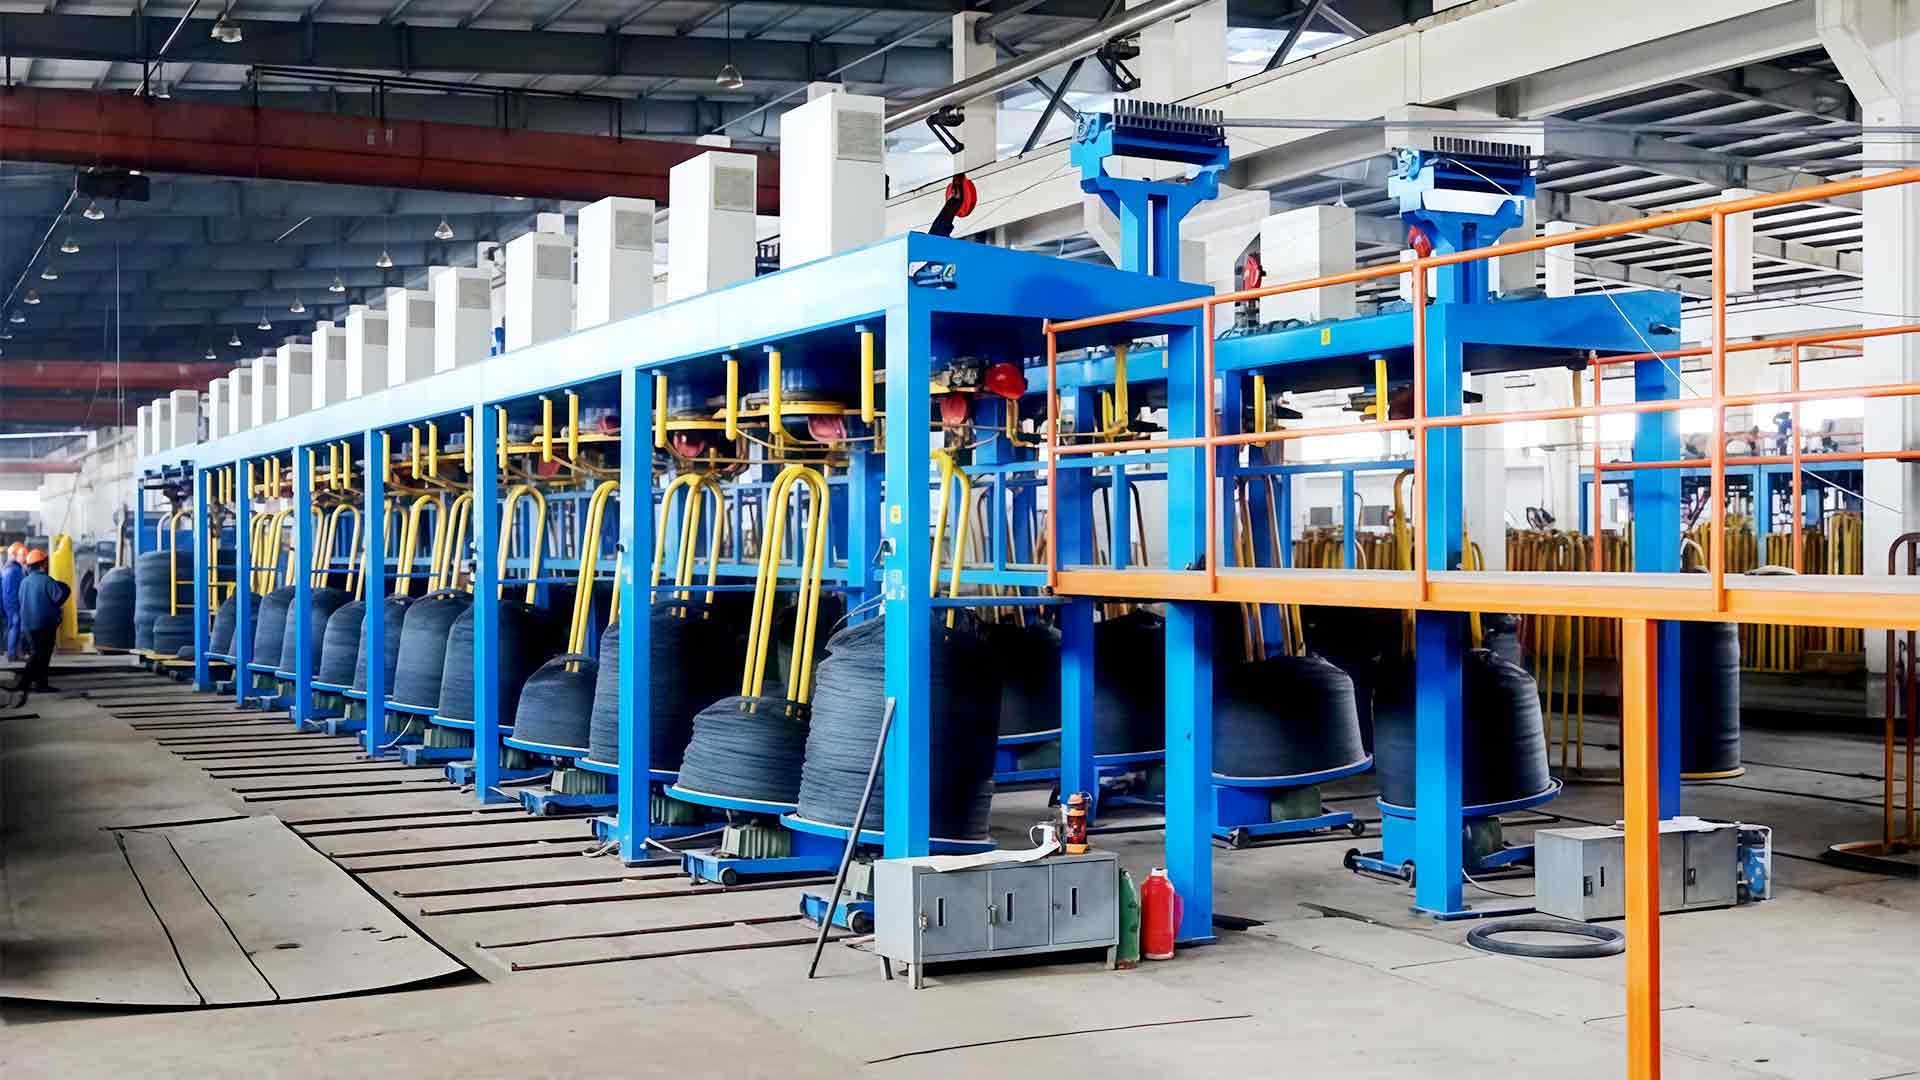
O linie construită pentru această sarcină perechi a mașină de trefilare a rezervorului de apă layout cu un număr de matrițe ales pentru diametrul finit mai degrabă decât pentru maximul teoretic al mașinii.
Selectarea matrițelor, programul de reducere și toleranța la scule
Matrițele sunt cea mai ieftină parte a comenzii și cea mai comună cauză a unei bobine respinse. Pe inox, o matriță care este corectă din punct de vedere geometric pentru sârmă cu emisii scăzute de carbon se va lustrui neuniform, se va uza lagăr și va începe să lase un semn de spirală slab pe care clientul îl vede sub o lupă.
- Un unghi de apropiere se potrivește cu reducerea luată în acea trecere, astfel încât lucrul se face în compresie și nu la rulment.
- O lungime a rulmentului suficient de lungă pentru a dimensiona firul și suficient de scurtă pentru a evita căldura de frecare.
- Un alezaj lustruit, deoarece rugozitatea introdusă la matriță este transferată imediat la suprafața firului.
- Asezarea corecta in suport; o matriță așezată la o fracțiune de axă va trage ovalul de sârmă.
- Un plan de rectificare și piese de schimb, deoarece inoxidabilul uzează sculele mai repede decât sârma cu emisii scăzute de carbon la același ecartament.
Dacă un furnizor nu vă poate spune programul de trecere cu care a fost cotat aparatul, numărul de matrițe din ofertă este o presupunere.
Recompensa, tensiune și preluare: unde se câștigă consistența
Defectele introduse înainte de zarul final sunt permanente, dar la fel sunt și defectele introduse după acesta. O rețea care trage inegal sau o rambursare care permite firului de intrare să crească pe măsură ce o bobină se desfășoară, apare ca variație de diametru, straturi libere și o bobină pe care clientul nu poate rula la viteză constantă.
Controlul tensiunii este cel mai bine apreciat printr-o schimbare a vitezei. Accelerarea de la 200 la 600 m/min și înapoi nu ar trebui să modifice tensiunea firului suficient pentru a muta diametrul în afara toleranței, iar răspunsul este vizibil în prima sută de metri a unei bobine de probă.
Geometria și traversarea bobinei
Pasul transversal și deformarea bobinei contează mai mult pe inoxidabilul fin decât pe sârma de carbon mai grea. O bobină înfășurată cu straturi suprapuse se plătește în creștere la următorul proces, iar linia de desenare primește de obicei vina. Întrebați cum se potrivește dispozitivul de preluare cu tipul dvs. de bobină și verificați dacă mașina se oprește curat în loc să tragă firul după o pauză.
Aceeași logică se aplică la dimensionarea bobinatorului: acest ghid pentru selectarea mașinii de preluare acoperă tipurile de bobine, potrivirea tensiunii și numerele de eficiență care contează.
Comenzi, interblocări și numerele care merită cerute
Specificația de control este locul în care două mașini care arată identic la nivelul fabricii încep să se comporte diferit. Variabilele care trebuie stabilite sunt viteza cu care mașina este evaluată efectiv, răspunsul unității la o schimbare a sarcinii și ceea ce se întâmplă în câteva secunde după o ruptură a cablului.
Fii atent la asta: o viteză de linie indicată măsurată cu o secvență scurtă de matriță sau fără matrița de finisare montată. Adăugați trecerile de care inoxidabilul are cu adevărat nevoie și viteza reală poate scădea cu o treime, ceea ce schimbă economia întregii linii.
Puneți acestea în scris înainte de confirmarea comenzii:
- Viteza nominală la matrița finală, cu programul complet de trecere din inox montat.
- Diametrul capstanului, finisarea suprafeței și aranjamentul de răcire.
- Debitul de emulsie pe poziție de matriță, volumul rezervorului și domeniul de control al temperaturii.
- Evaluarea de filtrare și cât de des sunt schimbate elementele.
- Precizia tensiunii și comportamentul în timpul accelerării și decelerației.
- Timpul de frânare după o pauză și lungimea firului casat de fiecare dată.
- Capacitatea motorului și tipul de antrenare pe cabestan.
Potrivirea aparatului cu firul pe care îl vindeți de fapt
Inoxidabilul acoperă o gamă largă de produse, iar mașina de desenat care se potrivește cu firul de fixare de 4 mm nu este cea care se potrivește cu firul de împletit de 0,15 mm. Diametrul finit decide metoda de desen, numărul matriței și preluarea.
- Sârma de armare cu arc, frânghie și furtun în intervalul de la 0,2 la 1,0 mm este trasă umed, cu o secvență lungă de matriță și treceri ușoare.
- Plasa de sarma si sarma de tesut au nevoie de rotunjime si o suprafata consistenta mai mult decat are nevoie de viteza maxima.
- Lucrarea cablurilor și a conductorilor torți este sensibilă la stabilitatea tensiunii, deoarece variația diametrului reapare în faza de torsionare.
- Elementele de fixare, șuruburile și piesele formate sunt de obicei extrase din tijă inoxidabilă mai grea, unde domină tragerea uscată și răcirea cabestanului.
- Sârma de sudură adaugă cerințe de curățenie, ceea ce pune filtrarea și chimia lubrifianților înapoi în centrul deciziei.
În toate acestea, caracteristicile de mai sus rămân aceleași. Numai accentul se schimbă: matrița și geometria de răcire pentru sârmă fină, tensiune și preluare pentru sârmă care este bobinată, design de antrenare și cabestan pentru tija mai grea.
Trefilarea din oțel inoxidabil este mai puțin îngăduitoare decât trefilarea cu emisii scăzute de carbon, iar motivul este mai degrabă metalurgic decât mecanic. Întărirea prin muncă, căldura la matriță și sensibilitatea suprafeței transformă micile decizii de proiectare în defecte vizibile ale bobinei.
Caracteristicile pentru care merită să plătiți sunt răcirea matriței scufundate, un circuit de lubrifiant filtrat și controlat cu temperatură, scule și suporturi aliniate cu precizie, control autentic al tensiunii și o preluare potrivită cu bobina pe care o rulează clienții dumneavoastră. Orice altceva, inclusiv viteza titlului, este secundar.
Semn bun: un furnizor care vă cere calitatea materialului, diametrul final și tipul bobinei înainte de a cita o viteză. Acea conversație este cea mai scurtă cale către o mașină care trage bine inoxidabil și, de obicei, separă o linie care păstrează toleranța de una care este ajustată în fiecare schimb.