
Mergeți printr-un atelier de desen la sfârșitul unui schimb și, de obicei, vă puteți da seama cum rulează o linie cu conținut ridicat de carbon înainte ca cineva să deschidă panoul de control. Lubrifiantul este încă limpede, pachetele care se desprind din materialul de preluare sunt ferme și uniforme și nu există uscare prin pulverizare cu nuanță de albastru în jurul suporturilor de matriță. O mașină poate funcționa rapid și totuși eșuează. Acel decalaj dintre viteză și performanță este partea pe care nicio figură din broșură nu o surprinde.
Construim echipamente de desen în Wuxi de mult timp. Compania care a devenit Jinding Technology a luat naștere dintr-un mic atelier de familie în anii 1990, iar mașinile pe care le livrăm astăzi oferă încă lecții de la acele prime instalații, împreună cu peste 550 de linii care rulează acum în peste 40 de țări. Ceea ce urmează este modul în care explicăm performanța clienților care aleg o linie umedă cu conținut ridicat de carbon – sau care încearcă să profite mai mult de cea care stă deja pe podeaua lor.
De ce firul cu conținut ridicat de carbon cere mai mult o linie umedă
Tija cu conținut ridicat de carbon ajunge la mașină patentată: o structură perlitică fină, o tracțiune reglată la moara de sârmă și o acoperire subțire de alamă sau fosfat care există dintr-un singur motiv - pentru a reține lubrifiantul pe matriță. Tot ceea ce face linia de desenare din acel punct este o negociere cu întărire. Fiecare trecere transformă forța de tragere în căldură și densitate de dislocare, astfel încât firul devine mai puternic, mai puțin ductil și considerabil mai puțin îngăduitor.
La 0,8% carbon și mai mult, acea iertare se epuizează rapid. Împingeți o reducere dincolo de ceea ce poate absorbi structura și eșecul nu are loc întotdeauna acolo unde v-ați aștepta. Apare mai târziu ca o explozie centrală, o ruptură de cupă și con pe cabestan sau un rezultat de tracțiune care iese din fereastra clientului la trei zile după ce bobina a fost ambalată.
Desenarea umedă este răspunsul industriei la problema căldurii. Inundarea blocurilor și matrițelor cu lubrifiant elimină căldura mult mai repede decât ar putea aerul vreodată, motiv pentru care mașinile umede țin 1.000 m/min și mai mult acolo unde liniile uscate trebuie să se retragă. Circuitul de răcire, însă, este la fel de bun ca disciplina din jurul lui. Când temperatura lubrifiantului crește cu cinci grade peste punctul de referință, rezistența filmului scade, frecarea crește, iar căldura suplimentară ajunge direct înapoi în fir. Nu s-a schimbat nimic la mașină, dar s-a schimbat performanța.
Pârghiile care mișcă de fapt performanța
Program de trecere și reducere pe zar
Nimic nu modelează rezultatele cu conținut ridicat de carbon mai mult decât secvența de reducere. Un program care se potrivește cu oțelul moale - mușcături generoase, puține matrițe - va rupe sârmă cu conținut ridicat de carbon înainte de al treilea bloc. Cele mai multe linii umede pentru această sarcină funcționează în intervalul de reducere a suprafeței de 15–25% per trecere și se conicesc către matrițele de finisare, unde calitatea suprafeței și toleranța la diametru contează mai mult decât reducerea în vrac. Unghiul de apropiere, lungimea lagărului și tensiunea din spate aparțin aceluiași calcul; nu sunt setări independente.
Controlul alunecării între blocuri
La mașinile de tip alunecare, sârma este trasă puțin mai repede decât cabestanul pe care îl lasă, iar această mică diferență este cea care menține linia în tensiune. De asemenea, se acumulează erorile: o deviere de două procente într-un bloc devine uzură a matriței peste tot în aval, plus ovalitatea pe care clientul o observă înainte de a face noi. Blocurile servo cu acționare directă, acționate individual și cu angrenaj electronic, își câștigă costul pentru lucrul cu conținut ridicat de carbon tocmai pentru că raportul de viteză se menține în loc să derive cu sarcina și temperatură.
Răcire, lubrifiant și filtrare
Lubrifiantul umed este un fluid de lucru, nu un lichid de răcire convenabil. Concentrația, pH-ul, valoarea de saponificare și, mai ales, conținutul de fine decid dacă un film supraviețuiește presiunii la matriță. Temperatura este variabila pe care o urmărim cel mai mult. În majoritatea magazinelor, 35-45 °C este banda în care filmul se comportă previzibil, iar un schimbător de căldură cu plăci cu o buclă decentă de decantare și filtrare va menține acea bandă mult mai fiabil decât pur și simplu adăugarea de mai mult lubrifiant atunci când lucrurile se simt fierbinți.
Alți trei factori stau chiar în spatele acestora și sunt cei mai des tratați ca pe gânduri ulterioare:
- Die practica — gradul de carbură, unghiul de apropiere și lungimea rulmentului potrivite sârmei, cu matrițe diamantate rezervate pentru cele mai bune dimensiuni.
- Controlul tensiunii și al buclei — o tensiune constantă de compensare oprește variația diametrului înainte de a începe.
- Preluare și bobinare — suficientă tensiune pentru un pachet ferm, niciodată atât de mult încât firul să cedeze pe tambur.
- Monitorizarea stării — presiunea lichidului de răcire, temperatura cutiei de matriță și detectarea ruperii vă spun mai multe despre performanță decât orice citire a vitezei.
Benchmark-uri de performanță dintr-o privire
Benzile de mai jos sunt ceea ce vedem pe liniile umede sănătoase, cu conținut ridicat de carbon. Tratați-le ca începutul unei conversații despre un anumit grad, acoperire și diametru finit, nu ca o specificație universală.
| Parametru | Banda de lucru tipică | Ceea ce conduce |
|---|---|---|
| Diametrul tijei de admisie | 5,5 – 8,0 mm | Numărul de matrițe și lungimea totală a mașinii |
| Reducerea suprafeței pe trecere | 15 – 25%, se îngustează la final | Risc de explozie centrală și de rupere a bobinei mijlocii |
| Viteza de desenare | 600 – 1.200 m/min | Ieșire pe schimb, echilibrată cu capacitatea de răcire |
| Temperatura lubrifiantului umed | 35 – 45 °C | Puterea filmului și viața morții |
| Alunecă între blocuri | 2 – 6% la mașinile de tip alunecare | Rata de uzură a matriței și finisarea suprafeței |
| Tensiune de preluare | Cea mai mică valoare care încă formează un pachet ferm | Densitatea pachetului și dreptatea firului |
| Rata de rupere | Sub o pauză la zece tone extrase | Singura cifră de performanță sinceră de pe foaie |
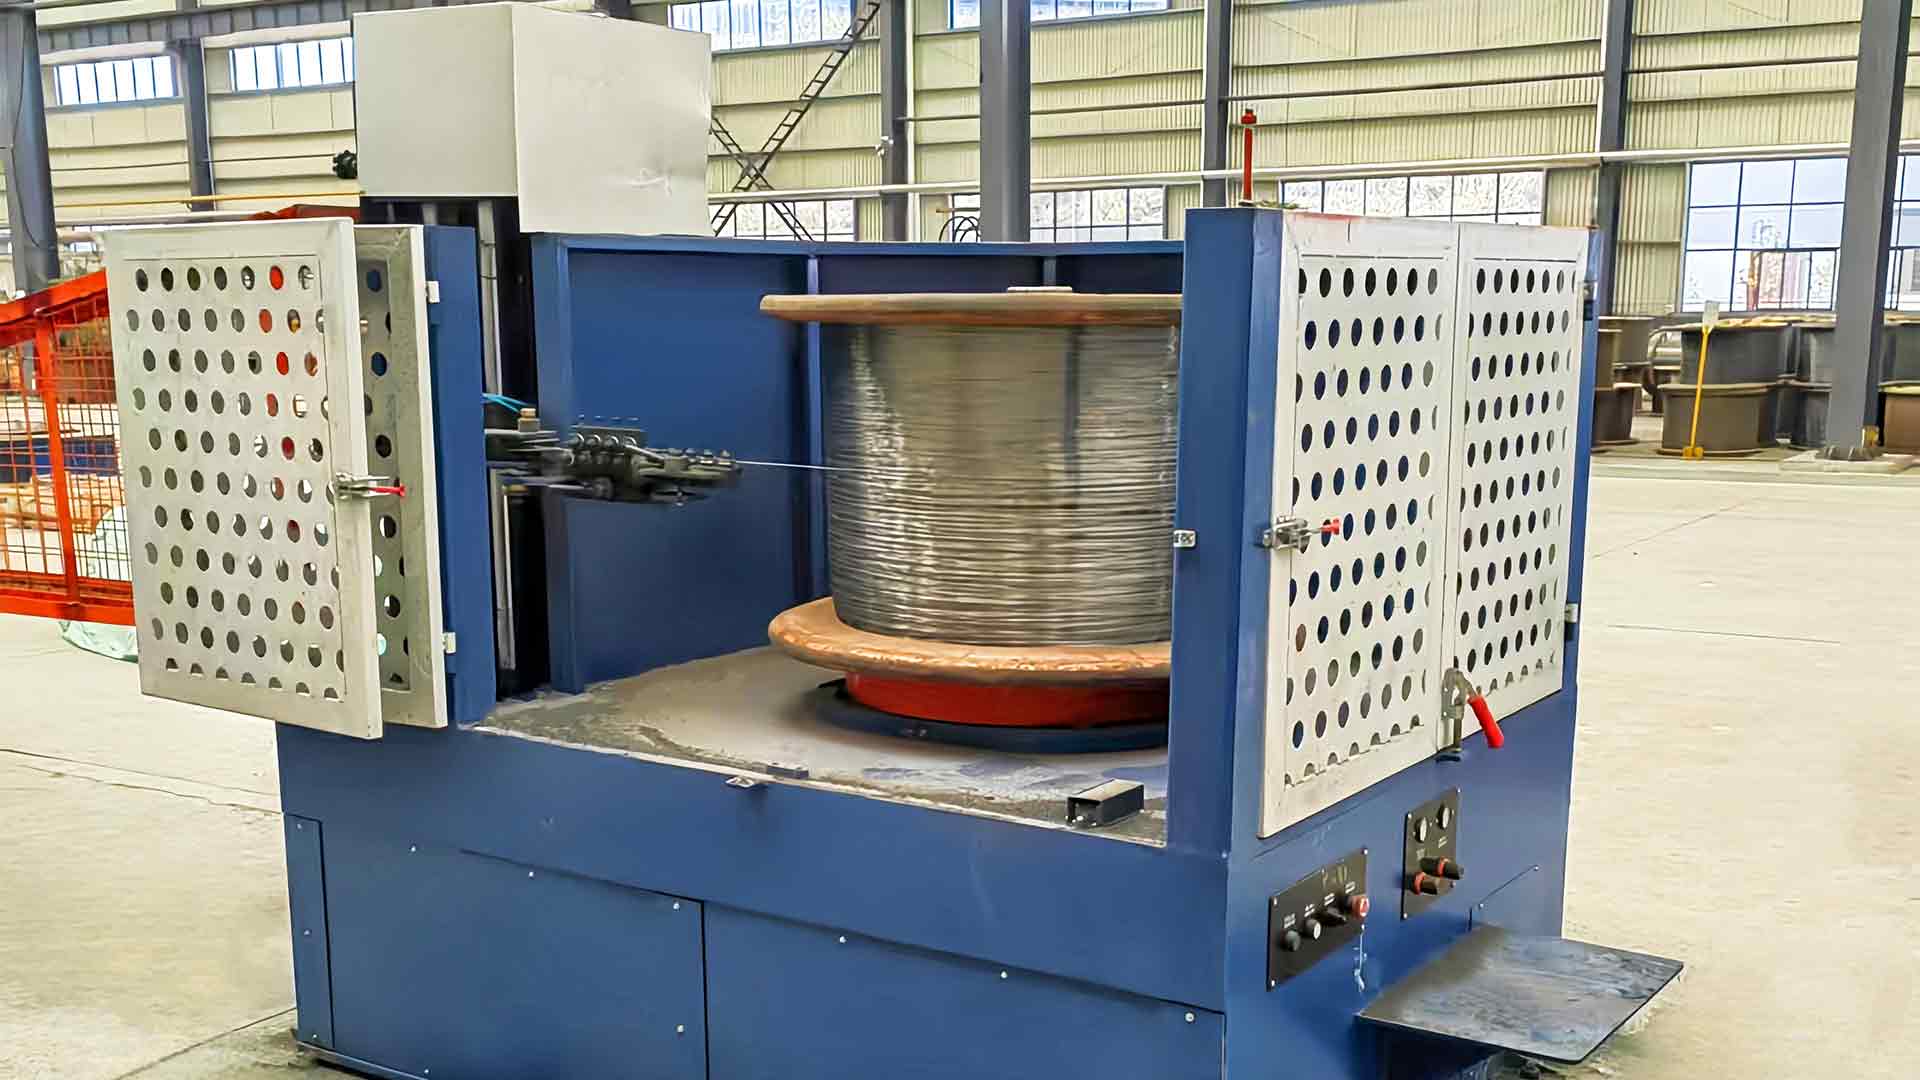
Potrivirea mașinii la sarcină, mai degrabă decât la cea mai rapidă viteză indicată, este locul în care se află cea mai mare parte a câștigului. Un aspect orizontal compact are adesea mai mult sens decât un bloc lung și rezistent atunci când dimensiunile lotului sunt moderate și spațiul de podea este redus.
 Mașină de sârmă orizontală a rezervorului de apă pentru amenajări compacte O mașină de trefilare orizontală a rezervorului de apă cu lichid de răcire în circulație și întreținere ușoară, potrivită pentru loturi moderate unde spațiul de podea este redus. Vizualizare produs →
Unde liniile își pierd în liniște performanța
Performanța se prăbușește rar. Se erodează. O linie care a alergat cu 1.050 m/min primăvara rulează 900 până în toamnă și nimeni nu poate indica ziua în care s-a schimbat. Din experiența noastră, alunecarea începe, de obicei, într-unul din cele patru locuri: temperatura lubrifiantului crește pe măsură ce condițiile ambientale se schimbă, presiunea diferențială a filtrului crește neobservată, canelurile de capstan se uzează într-un profil ușor diferit sau o cutie de matriță care a fost redimensionată o dată de prea multe.
Urmăriți: pachete care se simt calde când se desprind de pe suport, un miros slab de ars în apropierea blocurilor de finisare sau citiri de diametru care se deplasează pe o bobină în loc să sară. Toate trei indică încălzirea și frecarea cu mult înainte ca acestea să apară ca pauze.
Când o linie se rupe, cauza este de obicei de găsit și aproape întotdeauna mai ieftin de corectat decât timpul de producție pe care îl costă. Păstrăm o prezentare practică a problemele care apar în funcționarea mașinii de trefilare tocmai din acest motiv și cea mai mare parte a conținutului provine din apelurile clienților, mai degrabă decât dintr-un manual.
Starea matriței merită propria mențiune, deoarece este cea mai ieftină variabilă de controlat și cea mai rapidă degradare. Un rulment ciobit, o suprafață de presiune lustruită sau un unghi de apropiere care nu se mai potrivește acoperirii vă vor costa mai mult deșeuri decât costă vreodată înlocuirea unei matrițe. Păstrarea unui set de matrițe de carbură potrivite pentru fiecare familie de produse și retragerea lor pe alezajul măsurat, mai degrabă decât pe simțul intestinului, protejează în liniște orice altceva de pe linie.
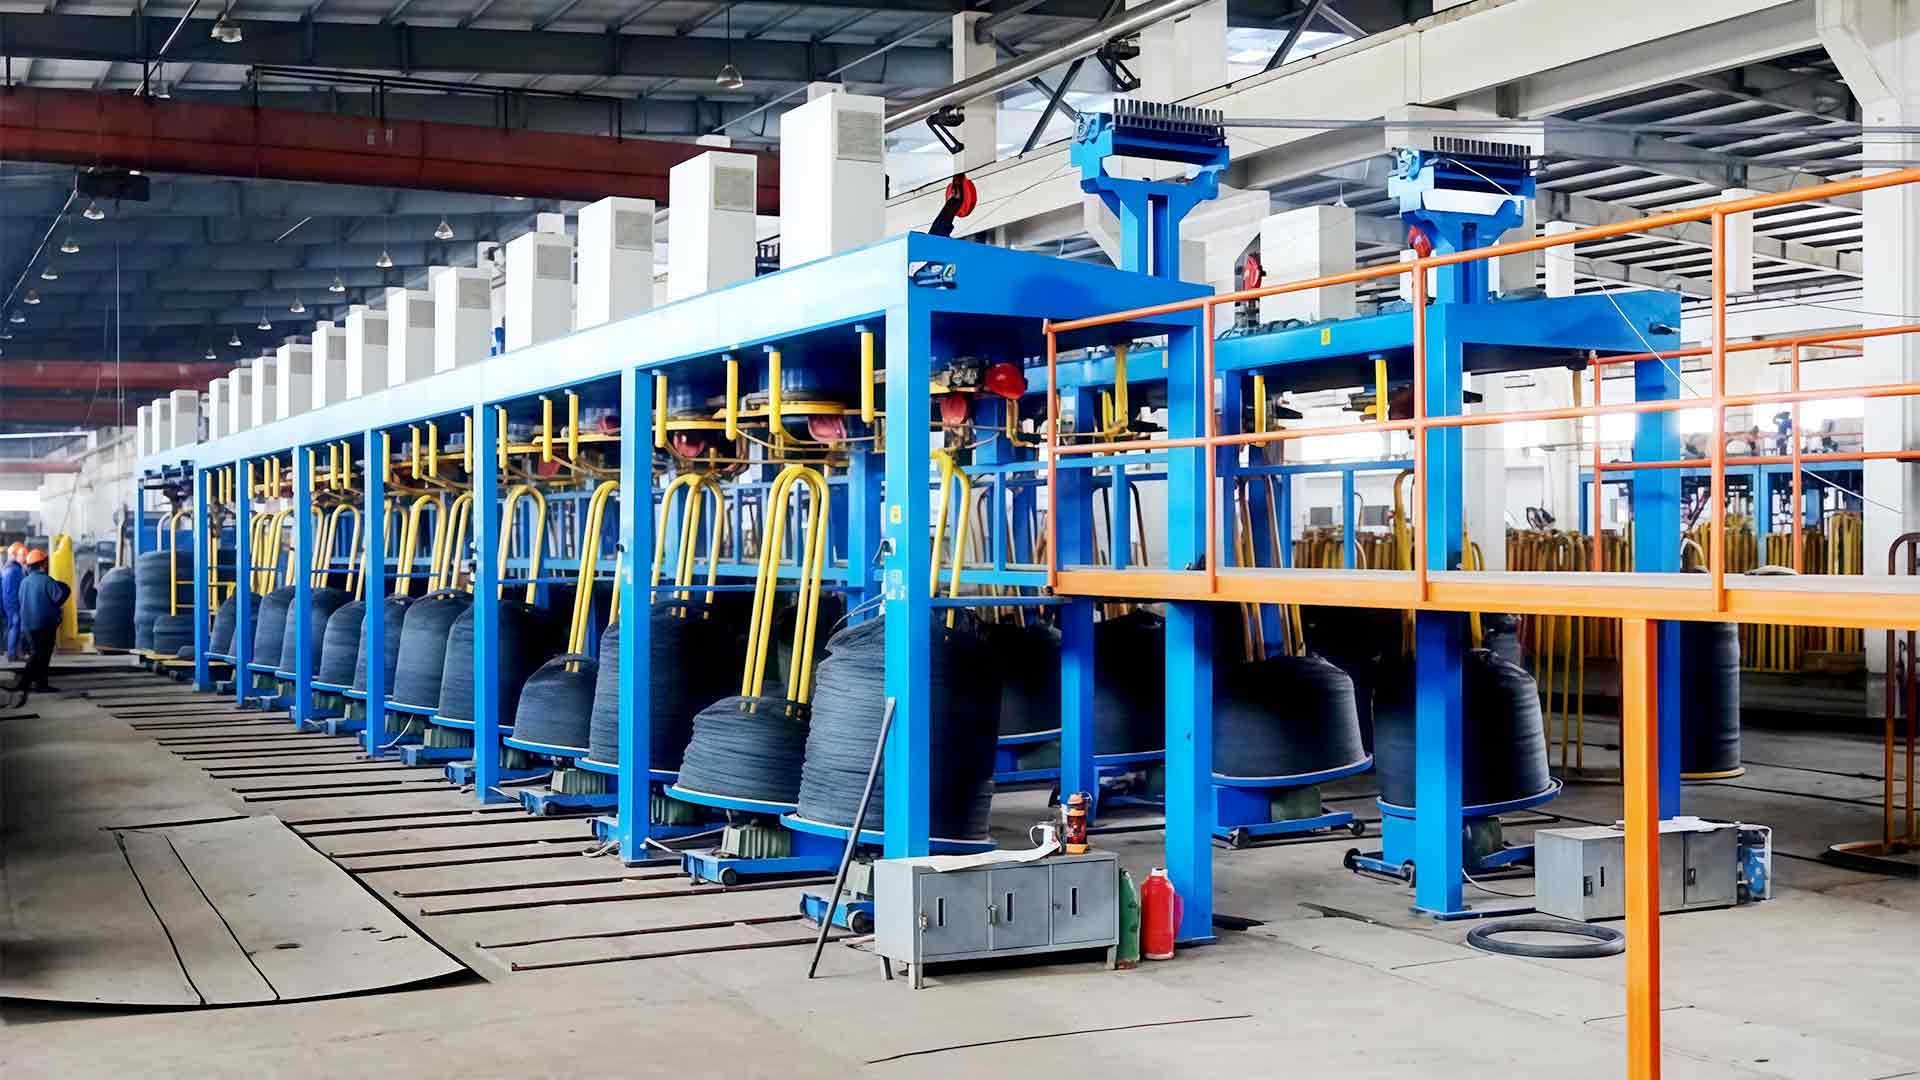
Matrice de trefilare din carbură de tungsten pentru desenare de precizie Matrițele de precizie din carbură de tungsten ajută la menținerea preciziei dimensionale a firului și a finisării suprafeței, rezistând în același timp la presiunea și frecarea tragerii. Vizualizare produs → Platforma de dedesubt contează și ea și într-un mod mai liniștit decât se așteaptă majoritatea cumpărătorilor. Funcția grea continuă cu conținut ridicat de carbon recompensează o mașină cu volum generos de lubrifiant, blocuri rigide și transmisii care mențin raportul sub sarcină - genul de bloc umed construit pentru a rula în trei schimburi fără a rătăci setările. Producția mai mică și mai stabilă se descurcă adesea mai bine pe un cadru mai strâns, mai simplu, care este ușor de întreținut și rapid de schimbat.
Mașină de trefilare cu rezervor de apă umedă cu răcire continuă O mașină de sârmă umedă care aplică în mod continuu lichid de răcire pentru a reduce frecarea și uzura matriței, susținând în același timp finisarea suprafeței și calitatea constantă a firului. Vizualizare produs → Rambursarea și preluarea fac parte din linia de desenare
Un bloc de desen nu rulează izolat, oricât de bun ar fi. Recompensa stabilește tensiunea din spate, iar o bobină care se compensează la supratensiuni apare ca o împrăștiere a diametrului pe care niciun program de matriță nu o poate repara. Preluarea decide calitatea pachetului, iar un spooler prost fixat va aplatiza sârma care a lăsat ultima matriță perfect rotundă.
Petrecem la fel de mult timp pe aceste două capete ca și pe blocul în sine. Există suporturi de plată deasupra capului de tip flip și suporturi controlate de tensiune pentru a menține tensiunea constantă pe măsură ce bobina se desfășoară; spoolers, rame de flori de prun și înfășurătoare de trunchi de elefant există pentru a pune firul finit deoparte fără a-l răsuci. Când un client ne spune că linia lui „funcționează mai bine în unele zile decât în altele”, răspunsul este mai des în câștig decât în cutia matriței.
"O linie care rulează 1.200 m/min și se rupe de două ori într-o tură este mai lentă decât una care rulează 900 m/min și nu se oprește niciodată. Preferăm să vindem a doua linie."
Aceasta este punctul de vedere al propriilor noștri ingineri de punere în funcțiune și este un filtru util atunci când citiți specificațiile. Gama completă de linii de trefilare și echipamente de susținere pe care le construim este organizat în jurul acelei idei, de la plată prin extragere până la bobinare și ambalare.
O listă de verificare care merită transportată în fabrică
- Solicitați un program de trecere întocmit pentru calitatea, acoperirea și diametrul finit - nu unul generic împrumutat de la alt produs.
- Confirmați circuitul de răcire: capacitatea schimbătorului de căldură, volumul rezervorului, gradul de filtrare și modul în care sunt îndepărtate finele.
- Urmăriți mașina să funcționeze la viteza nominală timp de cel puțin o oră, apoi simțiți singur temperatura lubrifiantului.
- Inspectați canelurile de capstan și cutiile de matriță de pe orice mașină uzată înainte ca conversația să se transforme în preț.
- Puneți în scris rata de rupere și toleranța de diametru; acele două numere sunt performanța pe care o cumperi de fapt.
- Planificați punerea în funcțiune cu oamenii care vor conduce linia, nu numai cu managementul. Cunoștințele de configurare fac parte din livrabil.
Ce performanță bună arată până la urmă
Performanța la trefilarea umedă cu conținut ridicat de carbon nu este doar o proprietate a mașinii. Este ceea ce se întâmplă atunci când un program de trecere sensibil întâlnește o răcire stabilă, un lubrifiant curat, matrițe bine potrivite și o absorbție care nu luptă cu blocajul. Aliniați-le și cifra vitezei are grijă de la sine; greșește-le și nicio cantitate de cai putere nu o va ascunde.
Partea încurajatoare este că aproape toate sunt măsurabile și cea mai mare parte sunt reglabile pe o linie existentă. Dacă specificați echipamente noi sau încercați să recuperați producția de la o mașină care a încetinit liniștit în ultimii doi ani, suntem întotdeauna bucuroși să trecem prin numere cu dvs. - de obicei, începând cu cea mai simplă întrebare dintre toate: ce spune jurnalul dvs. de pauză?
Un obicei care merită păstrat: Înregistrați temperatura lubrifiantului, numărul de pauze și viteza medie a liniei în fiecare schimb de o lună. Linia de tendință vă va spune mai multe despre performanța reală decât va spune vreodată orice test unic.