
O fabrică de sârmă MIG a petrecut șase luni urmărind o rată de respingere de 4% pe bobinele ER70S-6. Plângerile clienților au indicat o stabilitate neregulată a arcului, totuși chimia fiecărei călduri se afla în limitele certificatului. Defecțiunea a fost în cele din urmă urmărită la variația diametrului: firul a deplasat cu ±0,04 mm pe o bobină de 15 kg, perturbând aderența vârfului de contact și viteza de avans. Remedierea nu a avut nimic de-a face cu calitatea oțelului. A venit de la mașina care face tragerea.
Concluzia este simplu de afirmat: pentru sârmă solidă de sudură - oțel carbon, oțel inoxidabil sau clase acoperite cu cupru - masina de trefilare de sudura fixează diametrul final, starea suprafeței și consistența mecanică a produsului. Avantajele sale se traduc în rezultate măsurabile: toleranță mai strânsă la diametru, o suprafață mai curată, viteză mai mare a liniei și cost mai mic pe tonă expediată.
De ce mașina de desenat setează plafonul pentru calitatea sârmei de sudură
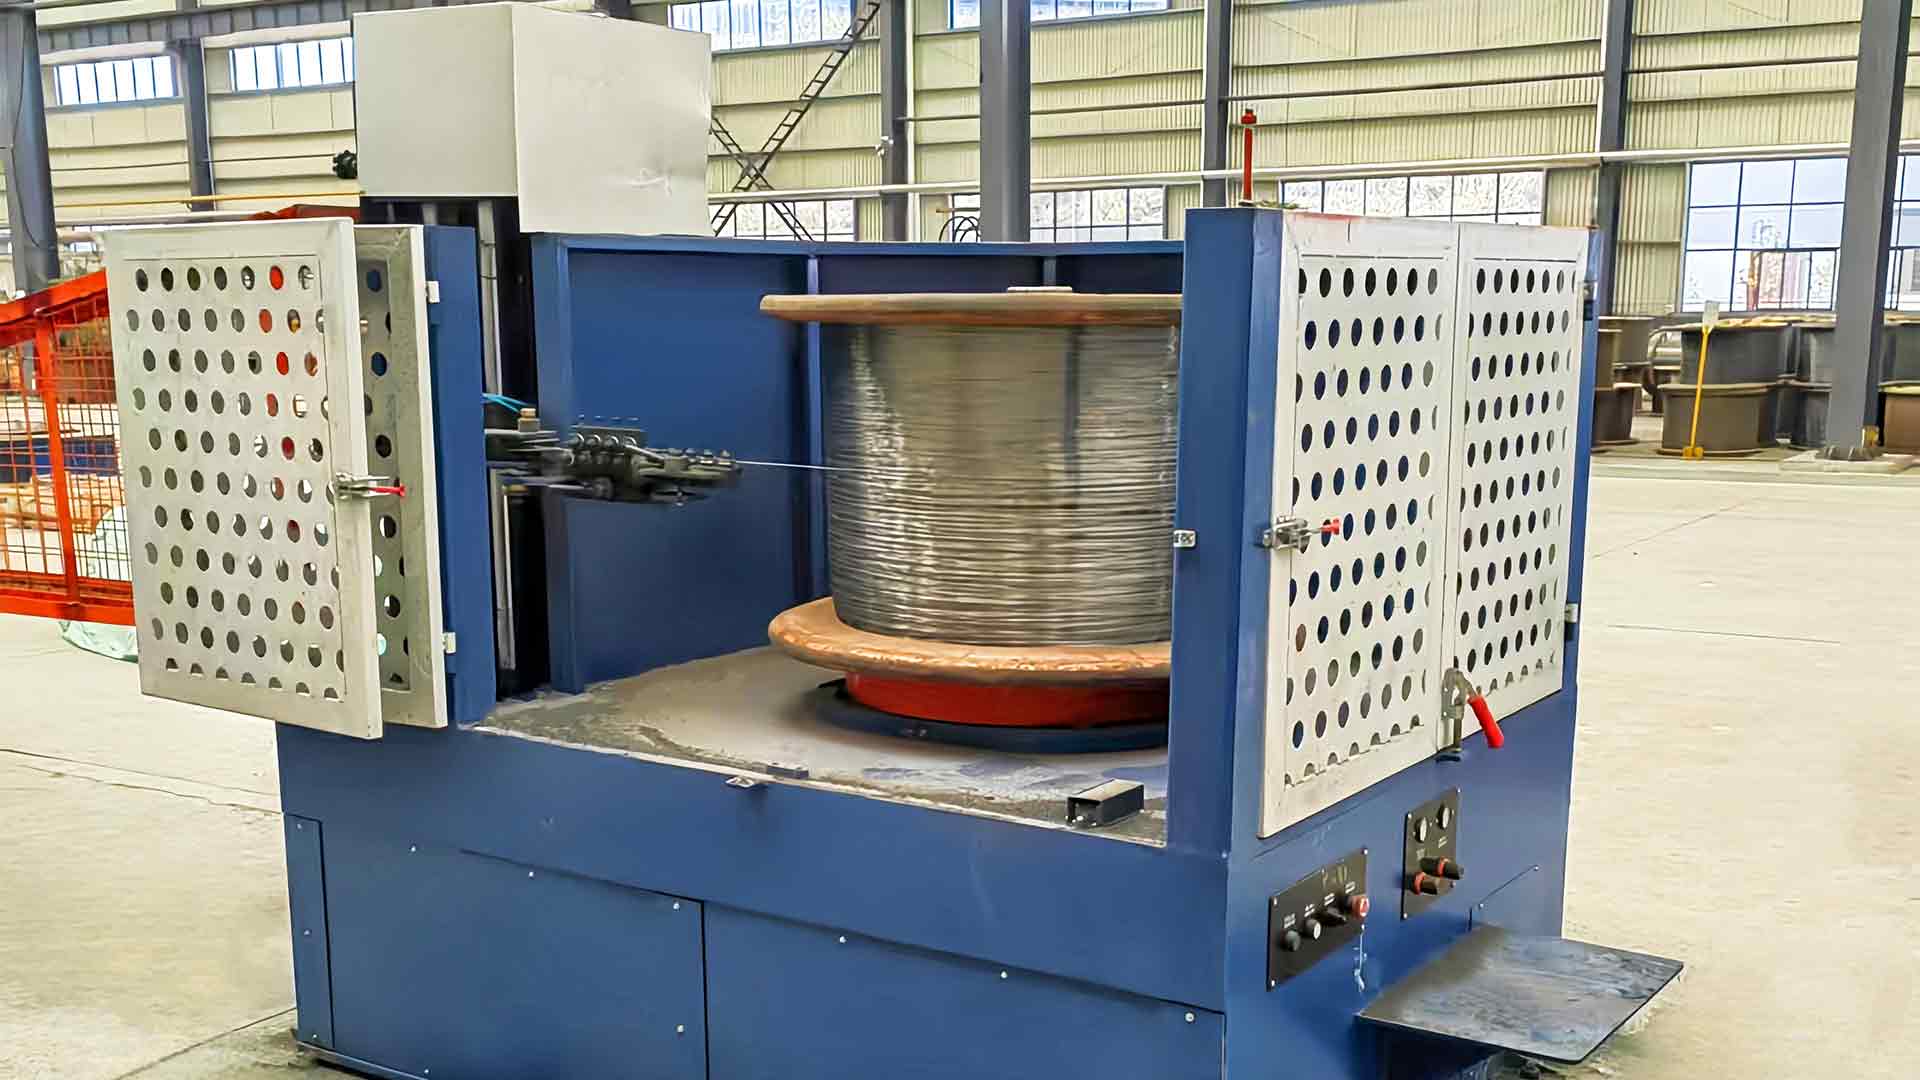
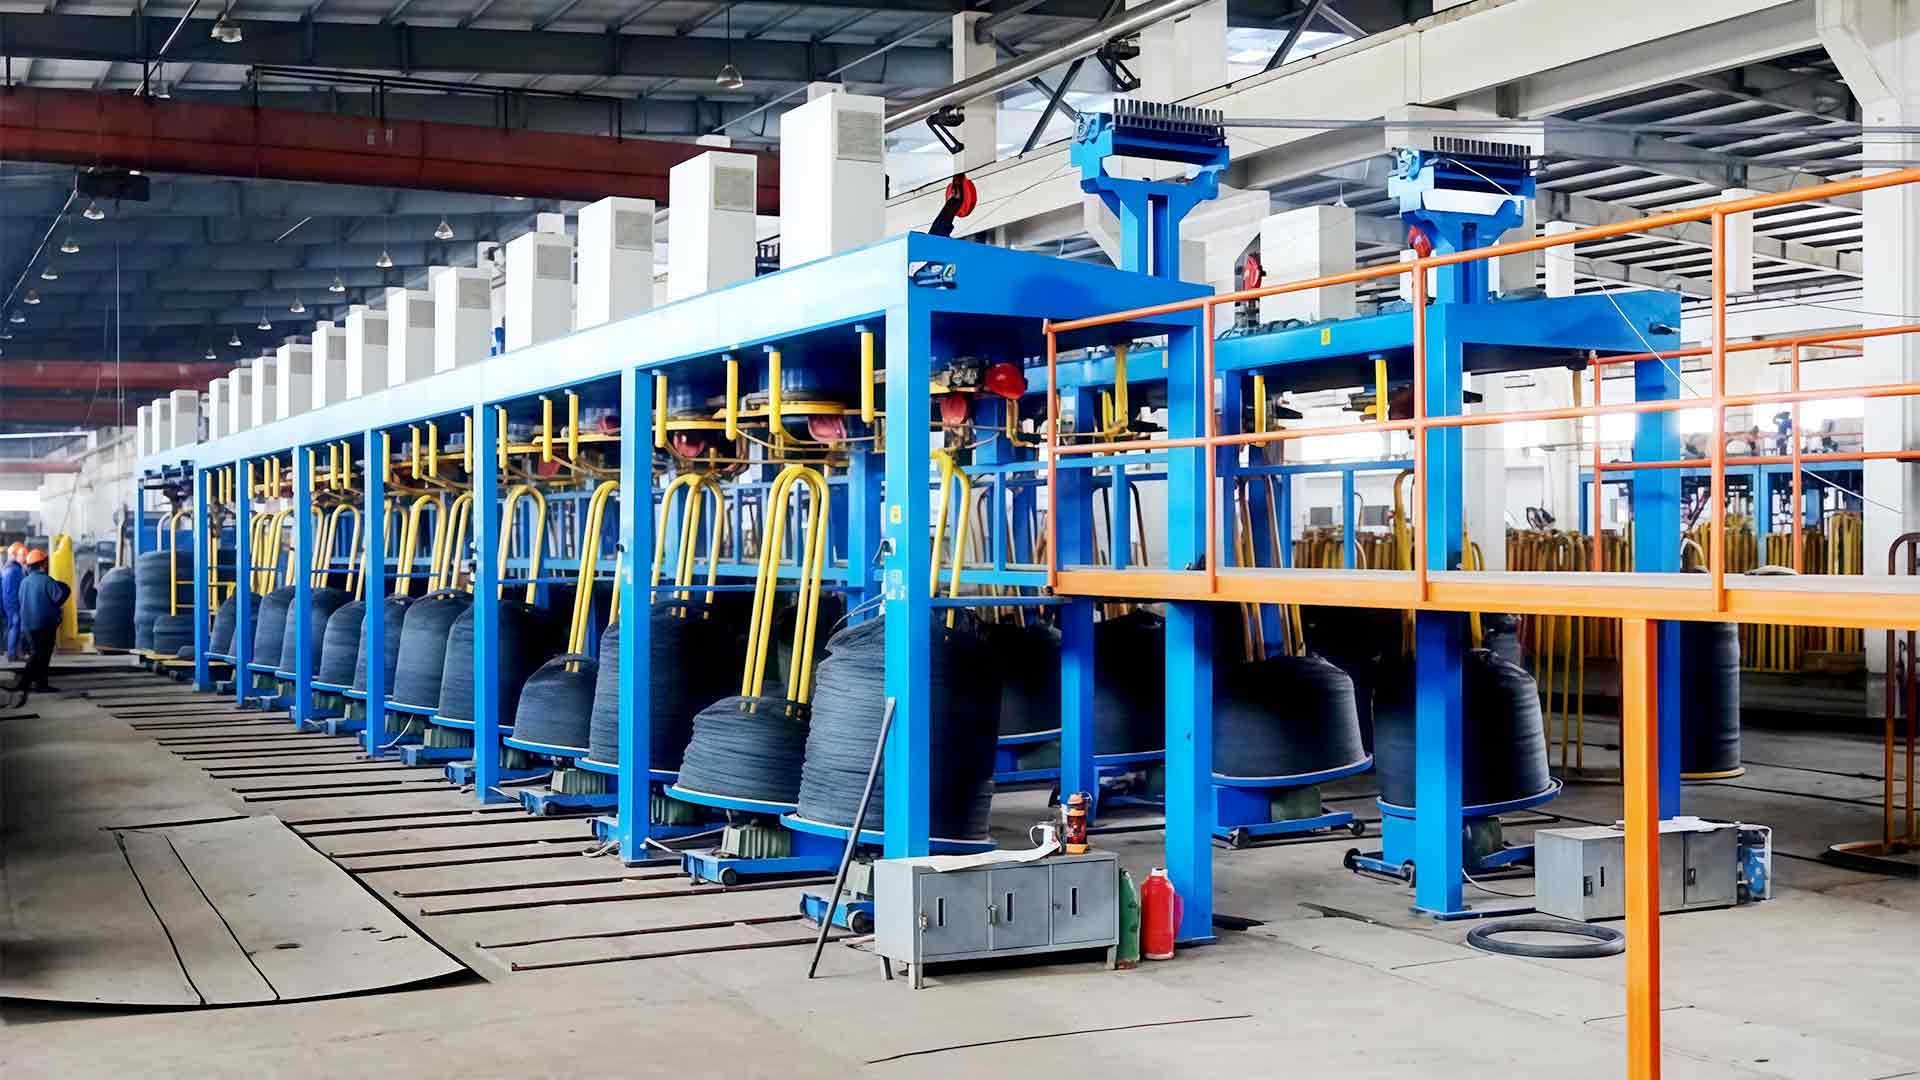
După ce sosește tija laminată la cald, sârma de sudură trece prin îndepărtarea calcarului, trefilare, acoperire cu cupru și bobinare. Desenul stabilește dimensiunile finale, domeniul de tracțiune și starea suprafeței. Programul de desenare controlează reducerea per matriță, viteza capstanului controlează alungirea, iar sistemul de răcire menține structura sârmei stabilă prin trecere.
Desenarea este singurul pas în care mașina fie blochează un rezultat bun, fie ștampiază permanent firul cu defecte. Dacă linia este stabilă, stațiile de cupru și bobinare protejează un produs bun; dacă nu este, nici un strat de acoperire nu îl poate salva.
Cele mai multe defecte invizibile se nasc în interiorul zonei de desen. O fluctuație a vitezei, o matriță uzată, un cabestan nealiniat sau o peliculă de lubrifiant înfometată pot deschide o zgârietură de suprafață care se sparge ulterior sub CO 2 arc. De aceea, inginerii evaluează o mașină după trei lucruri: rigiditatea cadrului, netezimea acționării și repetabilitatea controlului tensiunii.
Precizia diametrului: Avantajul pe care îl puteți măsura
Primul avantaj care separă o mașină modernă de una învechită este consistența diametrului. O mașină în linie dreaptă antrenează fiecare cabestan la o viteză de suprafață egală, astfel încât firul este alungit aproape fără alunecare. Când fiecare bloc are un servomotor sau un invertor, raportul dintre blocuri rămâne blocat și firul vede o reducere constantă pe matriță de la primul metru la ultimul.
În termeni de atelier, firul finit rămâne în interior cu aproximativ ±0,01 mm la dimensiuni fine. Aceasta este diferența dintre o bobină care alimentează fără probleme toată schimbarea și una care obligă operatorul să schimbe vârful de contact sau să strângă din nou rolele de alimentare de mai multe ori.
Calitatea suprafeței care menține arcul stabil
Finisajul suprafeței contează mai mult în sârma de sudură decât în aproape orice alt produs trasat. Sârma este consumată la viteză mare printr-un vârf de contact mic și orice zgârietură, groapă sau reziduu de lubrifiant perturbă contactul electric, ridică stropi sau trage oxizi în bazinul de sudură.
Aparatul contribuie în trei moduri. Alinierea matriței menține firul coaxial cu orificiul matriței și previne uzura unilaterală. Lubrifierea previne contactul metal-metal și menține temperatura matriței la un nivel scăzut. Răcirea, în mod normal prin cabane răcite cu apă, oprește pătarea de oxid albastru care respinge loturile finite.
Materialele inoxidabile precum ER308L și ER316L impun cerințe și mai mari la suprafață. Trefilarea umedă este calea standard, deoarece sârma și matrițele sunt scufundate în emulsie, oferind o răcire uniformă și un finisaj strălucitor.
Viteză mai mare a liniei și timp de funcționare mai lung
Viteza este cel mai vizibil avantaj, dar câștigul real vine din combinarea unei viteze nominale ridicate cu un timp de nefuncționare redus. Pentru sârmă de sudură sub 1,2 mm, o linie de rezervor de apă bine configurată se poate termina la 800–1.200 m/min. O mașină uscată în linie dreaptă pe curenții grosieri de tijă de 5,5 mm funcționează mai lent, dar menține o tensiune excepțional de stabilă.
Ceea ce contează pe foaia de profit este producția efectivă pe schimb, nu viteza de pe placa de identificare. Opritoarele pentru sârmă ruptă, schimbările matriței și încurcăturile elimină beneficiile unui motor rapid. Mașinile moderne atacă direct timpul de nefuncționare cu cutii de matriță cu schimbare rapidă, compensare automată a tensiunii și stații de amortizare și preluare care mențin firul în funcțiune în timp ce o bobină plină este ridicată.
Pentru o fabrică cu trei schimburi, diferența dintre 70% și 85% disponibilitatea liniei este de peste 20% producție suplimentară anuală la același cost al forței de muncă.
Cost mai mic pe tonă prin durata de viață a matriței, energie și randament
Costurile matrițelor sunt cel mai ușor element rând de comparat. O mașină care menține firul drept și matrița aliniată prelungește durata de viață a matrițelor din carbură de tungsten cu o marjă semnificativă. Într-un program de trecere cu mai multe matrițe, această economisire se înmulțește în fiecare bloc, fiecare schimb și fiecare tonă.
Energia este al doilea factor. Unitățile moderne recuperează energia de frânare în loc să o scurgă sub formă de căldură și evită pierderile fixe ale sistemelor mai vechi cu accelerație. Pe o linie cu trei schimburi, o economie de energie de 10–15% pe tonă reprezintă o îmbunătățire directă a bugetului de funcționare.
Randamentul este al treilea factor și adesea cel mai mare. Fiecare fir rupt, fiecare bobină prost umplută și fiecare bobină de sârmă fără toleranță are o marjă pierdută. O mașină stabilă crește randamentul de conversie, iar acest număr justifică frecvent investiția mai mult decât comparația prețului de achiziție.
Rezervor de apă uscată în linie dreaptă sau umedă: potrivirea mașinii la gradul de sudare
Fiecare producător de sârmă de sudură se confruntă cu aceeași decizie arhitecturală: ce tehnologie de desen se potrivește gamei de produse.
Desen uscat în linie dreaptă
O mașină în linie dreaptă trage sârmă prin cutiile de matriță montate într-o linie, cu fiecare cabestan antrenat pentru a se potrivi cu viteza de ieșire a matriței anterioare. Fără alunecare înseamnă că reducerea pe matriță este exactă, solicitarea mecanică este mai mică și tensiunea rămâne precisă prin trecere. Această arhitectură este o primă alegere sensibilă pentru tipurile de oțel cu conținut scăzut de carbon, cum ar fi ER70S-6, în special pentru tirajele brute și intermediare de la tija de 5,5 mm.
Desen rezervor de apă umedă
Trefilarea umedă scufundă capstanele și moare într-o emulsie lubrifiantă. Răcirea este agresivă, iar pelicula de lubrifiant este continuă, producând suprafața strălucitoare pe care o solicită firele fine MIG din oțel inoxidabil și cu cupru. Acesta este traseul standard pentru sârmă sub 1,2 mm și pentru calități de înaltă calitate a suprafeței.
| Aspect | Linie dreaptă uscată | Rezervor de apă umedă |
|---|---|---|
| Lubrifiere | Săpun pudră aplicat la fiecare matriță | Sârmă complet scufundată în emulsie |
| Dimensiune tipică de finisare | Interval de 1,0–5,5 mm | fire fine de 0,4–1,6 mm |
| Finisaj de suprafață | Bun, depinde de pregătirea lansetei | Excelent, luminos și consistent |
| Răcire | Cabstane răcite cu apă | Răcire prin imersie, spațiu liber la viteză mai mare |
| Comportament de alunecare | Fără alunecare, raportul de viteză blocat | Modele de tip alunecare comune la dimensiunile ultrafine |
| Grade obișnuite de sudare | ER70S-6 și oțeluri carbon similare | Sârmă MIG inoxidabilă ER308L / ER316L, acoperită cu cupru |
Un aspect obișnuit pentru o linie MIG acoperită cu cupru este o mașină uscată în linie dreaptă pentru curele brute, urmată de o mașină cu rezervor de apă pentru finisare. Principiul de funcționare este explicat în această prezentare tehnică a mașinilor de trefilare drepte .
Verificări practice înainte de a cumpăra o linie de trefilare de sârmă de sudare
Cumpărarea numai la viteza nominală este cea mai frecventă greșeală din această clasă de produse. Începeți de la specificația sârmei finite și lucrați înapoi prin programul de redactare.
- Definiți intrarea și ieșirea: diametrul tijei de pornire, diametrul firului țintă, gradul de oțel și traseul de acoperire planificat în aval.
- Revizuiți programul de trecere: numărul de matrițe, reducerea pe matriță și dacă diametrele capstanului se potrivesc cu curba de întărire prin lucru a gradului.
- Verificați capacitatea de răcire față de viteza dorită a liniei, în special debitul de apă și stabilitatea temperaturii la fiecare bloc.
- Verificați potrivirea profitului și a preluării, deoarece schimbările rapide ale bobinei contează la fel de mult ca și blocurile de desen.
- Întrebați despre designul cutiei de matriță: doza de lubrifiant pe orificiu, timpul de acces la suportul matriței și cât de repede poate un operator să schimbe o matriță.
Ușurința de întreținere se situează aproape de top pentru cumpărătorii repetați. Accesul rapid la cabestane, liniile de lubrifiere vizibile și monitorizarea vitezei pe matriță reduc timpul de reparație. Defecțiunile comune și diagnosticarea acestora sunt colectate într-un ghid practic despre probleme comune în funcționarea mașinii de trefilare .
Avantajele mașinii de sârmă de sudură se concentrează în patru zone măsurabile: consistența diametrului, integritatea suprafeței, viteza liniei cu timpul de funcționare și costul de conversie. Niciuna dintre acestea nu poate fi adăugată ulterior de rezervorul de cupru, spooler sau stația de ambalare.
Pentru instalațiile care planifică o linie nouă sau înlocuiesc una învechită, specificați din certificatul final înapoi și toleranța de greutate și disponibilitatea mai mare decât viteza broșurii. Alegeți arhitectura - linie dreaptă, rezervor de apă sau o combinație - pe baza calităților livrate efectiv. Cu această disciplină, mașina de desenat devine cel mai de încredere centru de cost din fabrică, în loc de sursa ascunsă de rebuturi.